
Spritzguss-Kleinserien ab 5 Teilen, im Serienmaterial
Spritzguss ist die richtige Wahl, wenn Sie Serienmaterialien für belastbare Funktions-, Pass- und Lebensdauertests brauchen und Wiederholgenauigkeit wichtiger ist als maximale Designfreiheit. Bei uns beginnt das nicht bei tausend Teilen, sondern schon ab 5 Teilen.
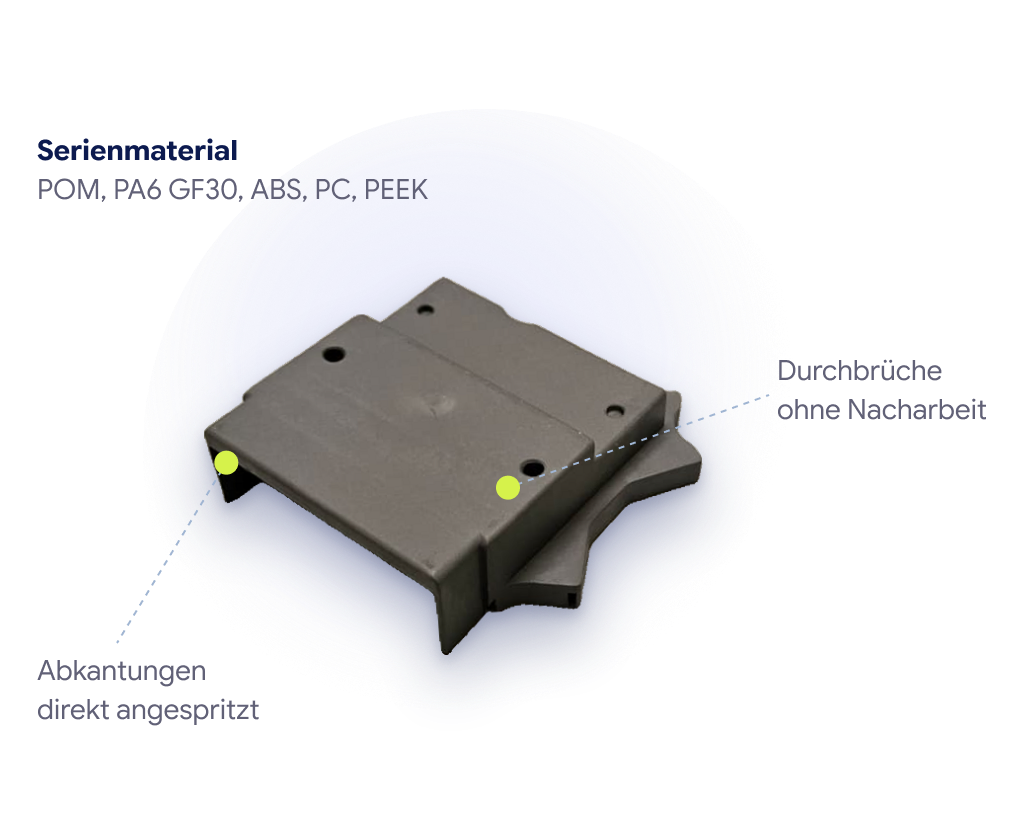
Wofür sich Kleinserien-Spritzguss eignet
- Serienmaterial statt Prototypenmaterial. Mechanik, Temperatur, Medienbeständigkeit und Kriechverhalten lassen sich nur sauber bewerten, wenn das Bauteil im Serienwerkstoff und im Serienverfahren gefertigt wird.
- Wiederholgenauigkeit für belastbare Tests. Reproduzierbare Teile für Montage- und Funktionsprüfungen, Serienfreigaben und iteratives Engineering.
- Kurze Iterationsschleifen. Werkzeugbau und Spritzguss laufen bei uns im selben Haus. Vom DFM-Feedback über die Werkzeuganpassung bis zu neuen Freigabeteilen vergehen Tage, keine Wochen.
- Brücke zur Großserie. B-Samples, Vorserien, Nullserien und Kleinserien, bis das Serienwerkzeug steht.
- Wiederkehrende Kleinserien. Das Werkzeug bleibt bei uns eingelagert, Nachbestellungen sind schnell möglich.
Wann etwas anderes besser passt
| Ihr Ziel | Verfahren |
|---|---|
| 1-25 Teile, Optik und Haptik im Vordergrund | Vakuumguss |
| Ab 5 Teilen möglich, wirtschaftlich meist ab 25, bis 5.000+ im Serienmaterial | Spritzguss |
| Einzelnes Konzeptmuster, Form und Lage prüfen | 3D-Druck |
3D-gedruckte Teile haben richtungsabhängige Eigenschaften, sichtbare Schichtlinien und geringere Maßhaltigkeit. Spritzguss liefert glatte Oberflächen, enge Toleranzen und echtes Serienmaterial.
Unser Prozessfenster
Richtwerte zur ersten Orientierung. Die tatsächliche Machbarkeit hängt von Materialviskosität, Wandstärkenverlauf, Angusslage, Werkzeuginnendruck und Entformung ab.
| Kenngröße | Grenzwert | Hinweis für Konstruktion und Einkauf |
|---|---|---|
| Einsatzbereich | 25-1000 Stück, projektabhängig bis 5.000+ | Wirtschaftlich, wenn Serienmaterial und Wiederholgenauigkeit gebraucht werden |
| Schussvolumen | bis ca. 200 cm³ | Bauteilgewicht und Anguss abhängig von Dichte, Auslegung und Geometrie |
| Schussgewicht | ca. 180 g bis max. 500 g | Richtwert, abhängig von Material und Ausnutzung |
| Schließkraft | ca. 150 t | Bestimmt die maximal sinnvolle projizierte Fläche |
| Spritzdruck | bis ca. 1.500 bar | Relevant für dünnwandige und komplexe Teile |
| Verarbeitungstemperatur | bis ca. 450 °C | Ermöglicht Hochtemperatur-Thermoplaste wie PEEK |
| Werkzeugkonzepte | Aluminium, Auf-Zu, Schieber, Loskerne, Wechseleinsätze | So einfach wie möglich, so komplex wie nötig |
| Toleranzen | typisch ± 0,1 mm, bis ± 0,025 mm | Materialschwindung und Geometrie dominieren, kritische Maße vorab definieren |
| Lieferzeit | Standard 2-4 Wochen, Express ab 3 Tagen | Getrieben von Werkzeugkomplexität, Materialverfügbarkeit, Nacharbeit |
| Qualitätsmanagement | ISO 9001 | Dokumentierte Prozesse für reproduzierbare Freigaben |
Wie groß darf Ihr Bauteil sein?
Die maximale projizierte Fläche ergibt sich aus der Schließkraft geteilt durch den Werkzeuginnendruck. Je komplexer das Bauteil, desto höher der nötige Innendruck und desto kleiner die mögliche Fläche.
Schließkraft 150 t geteilt durch Werkzeuginnendruck ergibt die maximale projizierte Fläche
Leisten, Tüllen, Abdeckungen
Gehäusedeckel, Halterungen
Steckergehäuse, Clips
Je länger und schmaler das Bauteil, desto größer darf die Länge bei gleicher Fläche sein: bis 48 × 9 cm im Verhältnis 5:1. Richtwerte zur ersten Orientierung; maßgeblich sind Materialviskosität, Wandstärkenverlauf, Angusslage und Entformung.
| Komplexität | Innendruck | Max. Fläche | 1:1 | 2:1 | 3:1 | 5:1 | Typische Teile |
|---|---|---|---|---|---|---|---|
| KomplexitätHoch | Innendruck500 bar | Max. Fläche225 cm² | Seitenverhältnis 1:115 × 15 | Seitenverhältnis 2:121 × 10 | Seitenverhältnis 3:126 × 8 | Seitenverhältnis 5:134 × 6 | Typische TeileSteckergehäuse, filigrane Gitter, Elektronik-Clips |
| KomplexitätMittel | Innendruck350 bar | Max. Fläche325 cm² | Seitenverhältnis 1:118 × 18 | Seitenverhältnis 2:126 × 13 | Seitenverhältnis 3:132 × 10 | Seitenverhältnis 5:141 × 8 | Typische TeileGehäusedeckel, Dosen, Halterungen, Zahnräder |
| KomplexitätNiedrig | Innendruck250 bar | Max. Fläche450 cm² | Seitenverhältnis 1:121 × 21 | Seitenverhältnis 2:130 × 15 | Seitenverhältnis 3:137 × 12 | Seitenverhältnis 5:148 × 9 | Typische TeileLeisten, Tüllen, Abdeckungen, massive Griffe |
Alle Längen in Zentimetern, auf ganze Zentimeter abgerundet. Grundlage ist die maximale Schließkraft inklusive 20 % Sicherheitsreserve. Die Spalten 1:1 bis 5:1 beschreiben das Verhältnis von Länge zu Breite. Eine verbindliche Bewertung Ihres Bauteils erfolgt in der persönlichen Beratung.
Gehäuseschale für ein Messgerät,
180 Teile aus dem Alu-Werkzeug
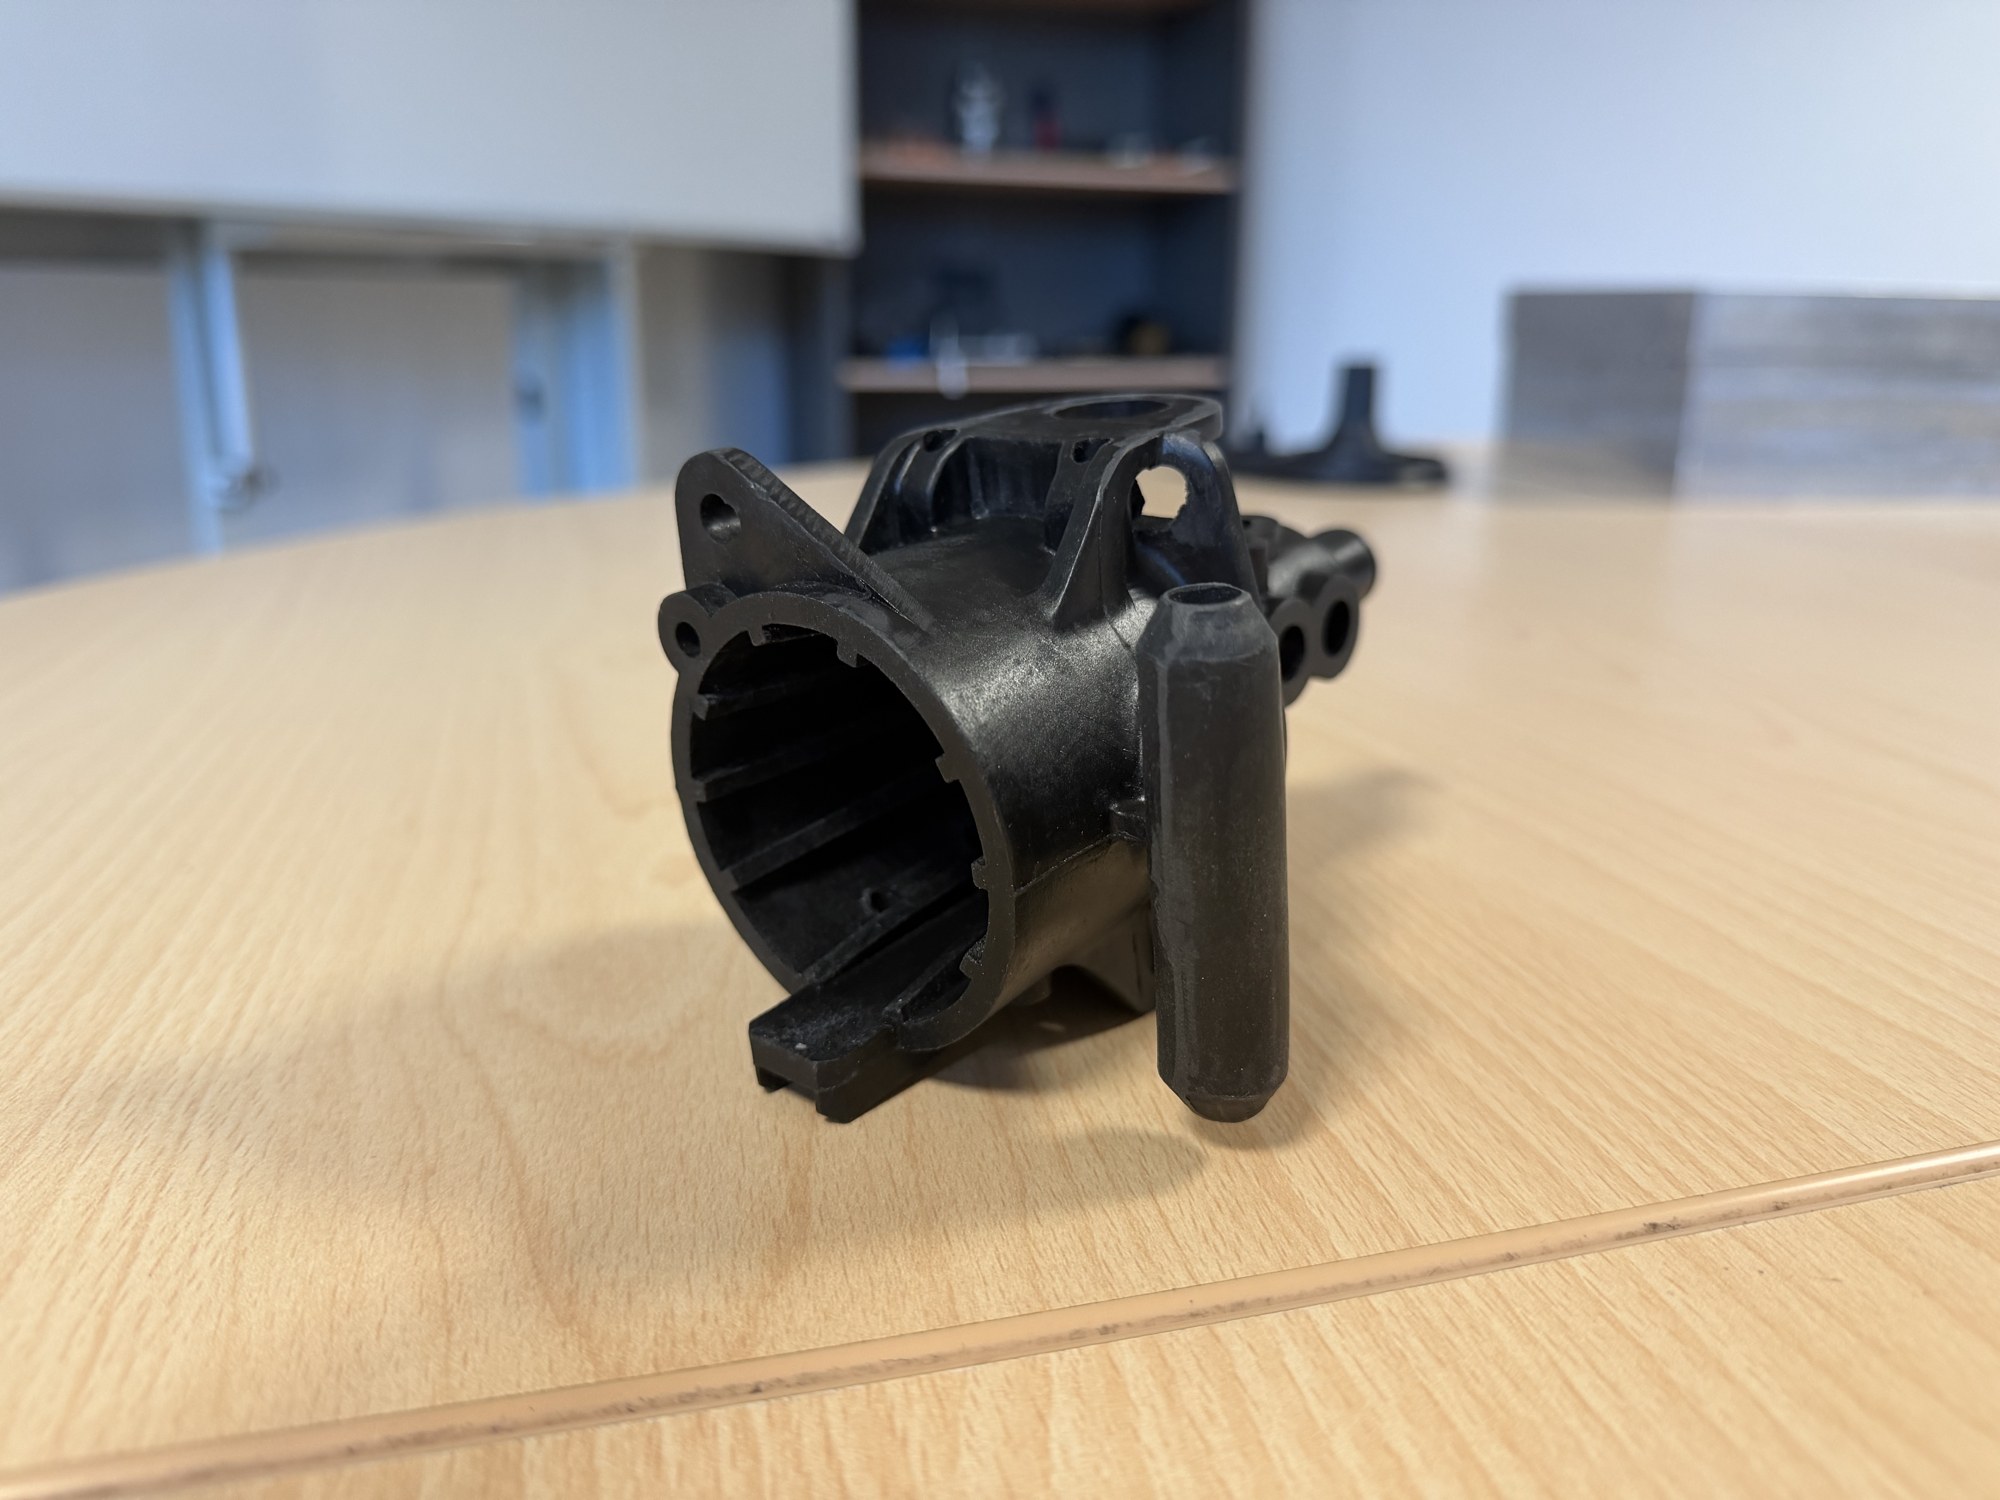
Ein Kunde brauchte 180 Gehäuseschalen in Serienqualität, aber kein Serienwerkzeug. Wir haben das Werkzeug aus Aluminium gebaut und die Teile daraus gespritzt.
| Bauteil | Gehäuseschale, zweiteilig |
|---|---|
| Verfahren | Spritzguss in Kleinserie |
| Werkzeug | Aluminium, Rapid Tooling |
| Material | PA6 GF50 |
| Stückzahl | 180 Teile |
| Toleranz | ± 0,1 mm an der Passfläche |
| Werkzeug fertig | 3 Wochen |
| Ergebnis | Serienmaterial statt 3D-Druck |
Materialien und Optionen
Thermoplaste
ABS, PP, PA6/PA66 und PA12, PC, PE, POM, PMMA, PBT, TPU, TPE, PET, PPS sowie PEEK. Standardwerkstoffe liegen bei uns am Lager, Sonderwerkstoffe beschaffen wir in rund fünf Tagen.
Verstärkungen und Additive
Glas- und kohlefaserverstärkte Compounds bis 60 % Faseranteil, dazu Talkum, Mineralfüllstoffe und weitere Additive. Hohe Füllstoffanteile erhöhen den Werkzeugverschleiß, das berücksichtigen wir in der Werkzeugstrategie.
Einleger und Mehrkomponenten
Gewindebuchsen, Magnete und Metallteile werden direkt eingelegt und umspritzt. Hart-Weich-Kombinationen bis hin zu Dreikomponenten-Bauteilen sind möglich und sparen ganze Montageschritte.
Qualität und Nachweise
Vor der Serie: Bemusterung
Kritische Maße stimmen wir vor dem Werkzeugbau mit Ihnen ab. Nach dem ersten Schuss gehen Freigabeteile an Sie, erst nach Ihrer Freigabe startet die Fertigung.
Während der Fertigung wird regelmäßig gemessen.
Was Sie an Dokumenten bekommen
- Messprotokoll nach Ihrer Zeichnung
- Erstmusterprüfbericht (EMPB), Abweichungen transparent dokumentiert
- ISO 9001, Zertifikat als Download
Teile, die wir in Kleinserie
schon gespritzt haben
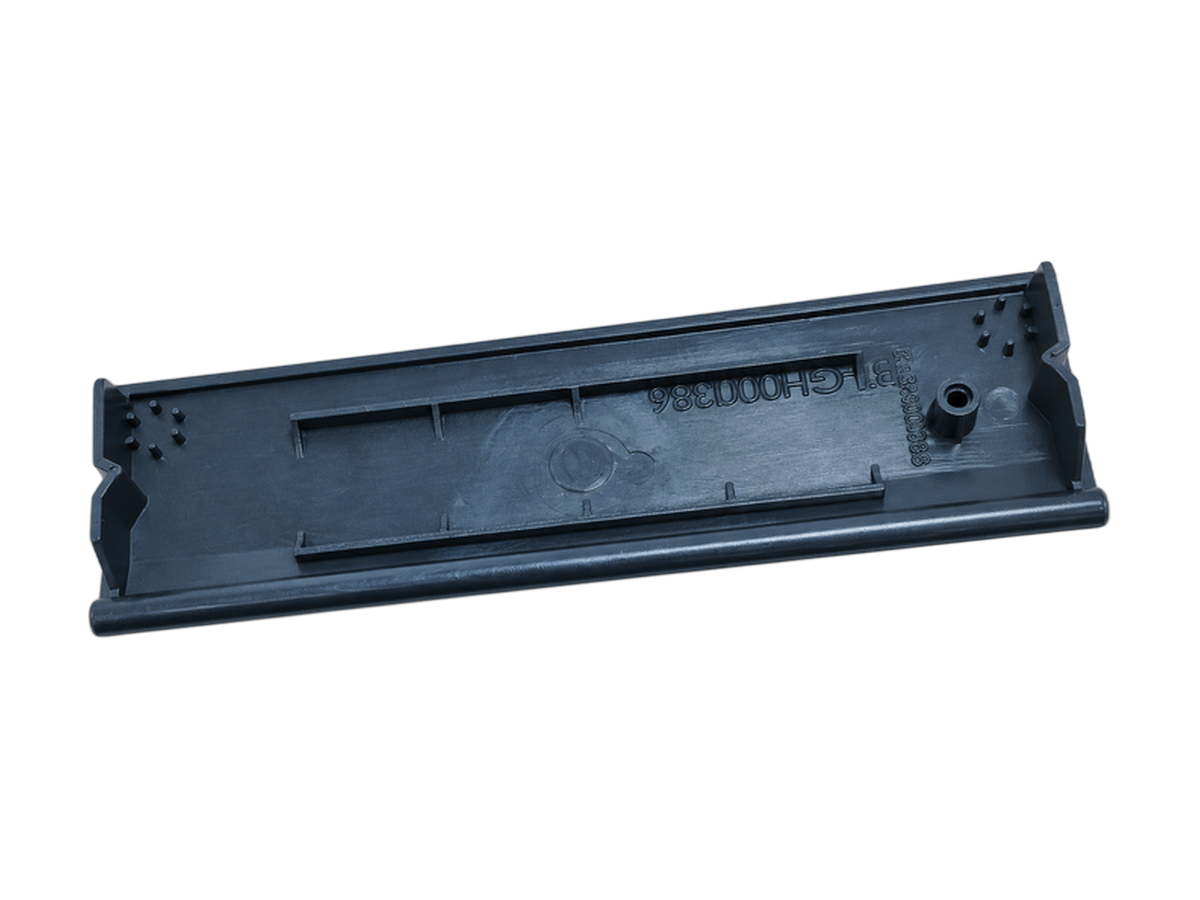
Bauteil für Einbautests
Serienmaterial, aus dem Aluwerkzeug
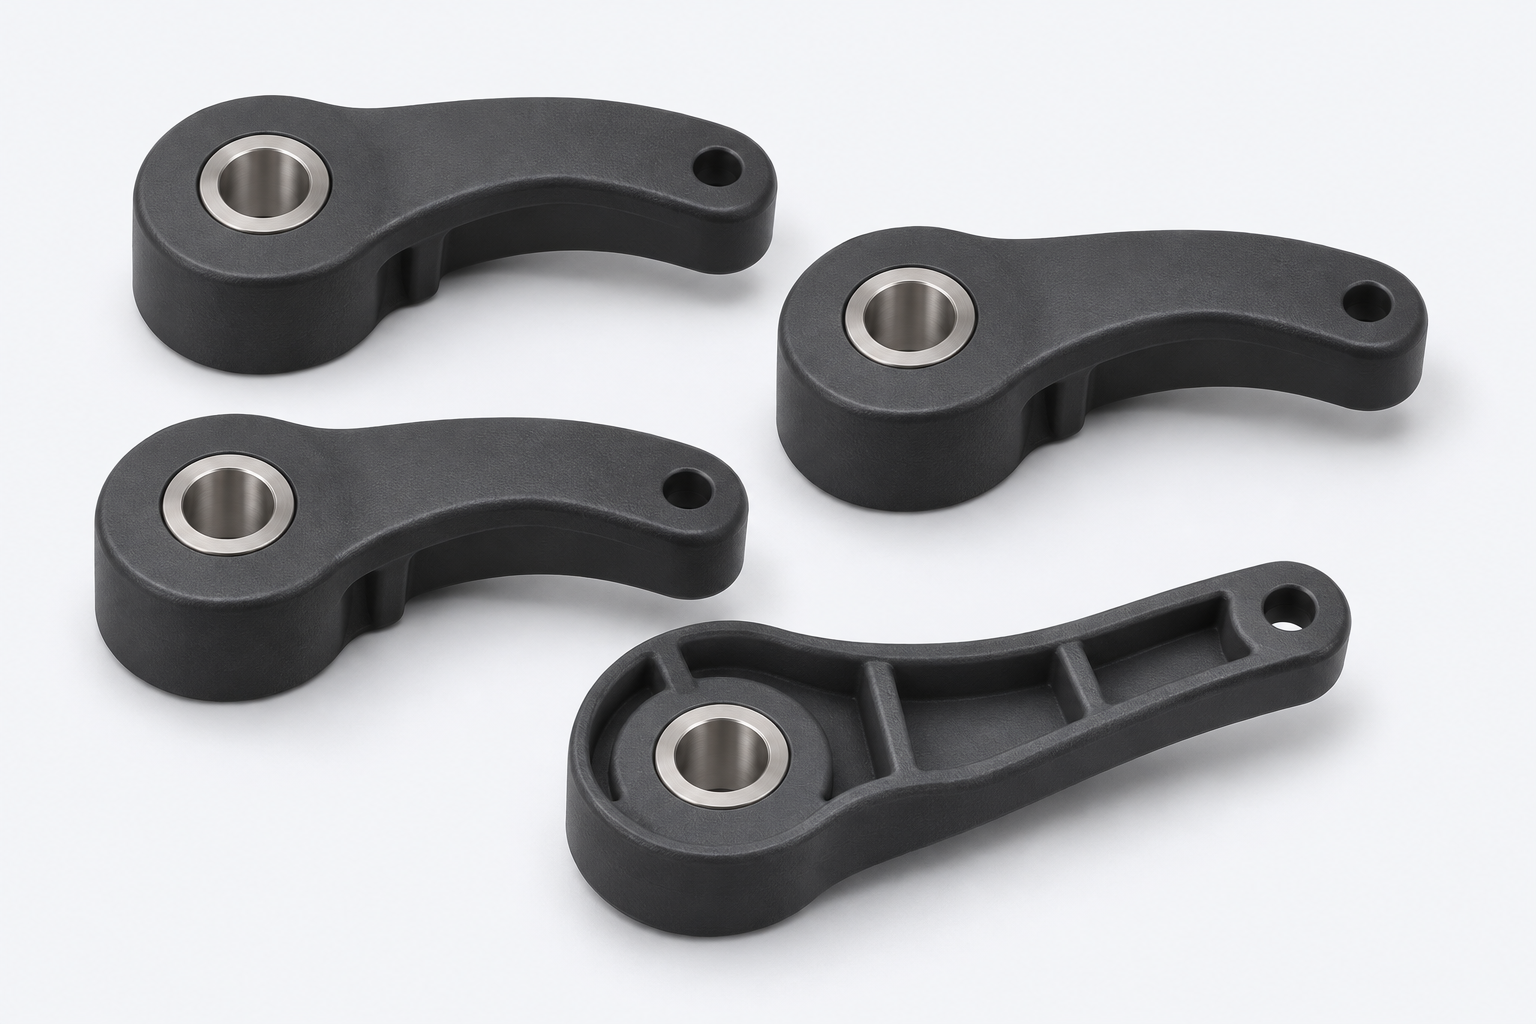
Hebel mit Einlegeteilen
Übergangslos bis zum Serienwerkzeug · Visualisierung
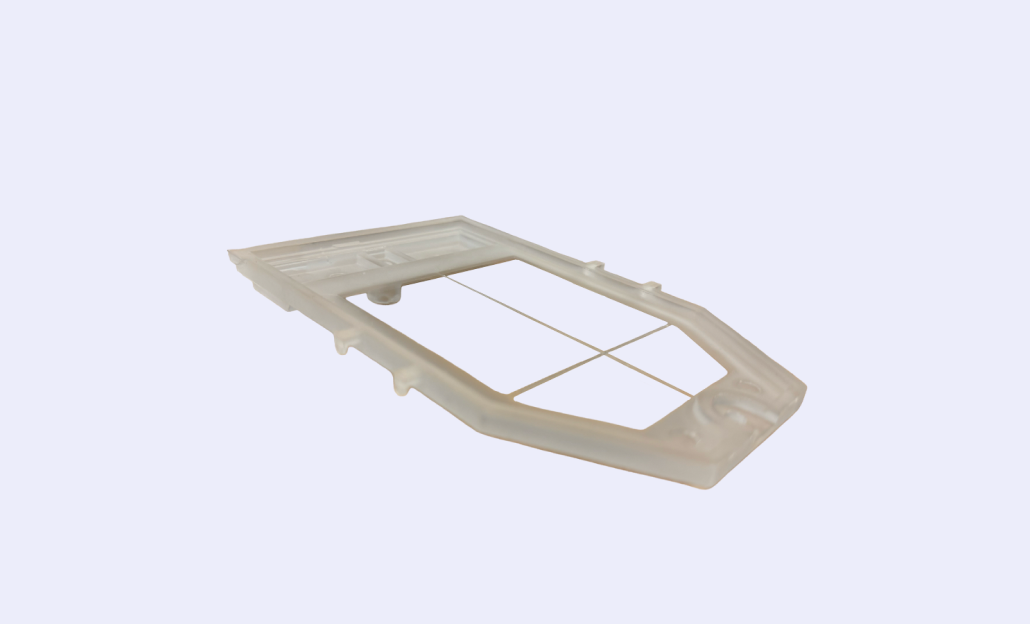
Sichtfenster
Makrolon, poliertes Werkzeug
Was Ihr Bauteil kostet
In der Kleinserie ist das Werkzeug der wesentliche Kostenfaktor, nicht das Material. Ab etwa 25 bis 50 Teilen sinken die Stückkosten deutlich.
Werkzeug
Einfaches Aluminiumwerkzeug ab rund 850 €, inklusive Bemusterung und Freigabeteilen. Jeder Schieber oder Loskern kostet 50 bis 500 € zusätzlich.
Stückpreis
Abhängig von Bauteilkomplexität, Zykluszeit und Nacharbeit. Bei mehreren Abrufen fallen jeweils Rüstkosten an.
Konstruktionstipps, die Geld sparen
Ohne Schräge
Hohe Auswerferkräfte, Schleifspuren, Werkzeugverschleiß
1° bis 3° je Seite
Sauberes Entformen, längere Werkzeugstandzeit
Faustregeln
- Glatte Flächen: ab 0,5°
- Standard: 1,5° bis 2°
- Genarbte Flächen: mehr
- Tiefe Rippen: mehr
- Wir prüfen das vor dem Werkzeugbau
Gleichmäßige Wandstärken
Dickenunterschiede erzeugen Einfallstellen und Verzug. Wo möglich Material aussparen statt aufdicken.
Entformungsschrägen
Ein bis drei Grad je Seite sind die Regel, bei glatten Flächen genügt oft weniger. Ohne Schräge steigen Auswerferkräfte und Verschleiß.
Rippen statt Masse
Rippen versteifen das Bauteil, ohne die Wandstärke zu erhöhen. Rippenfuß deutlich dünner als die angrenzende Wand.
Hinterschnitte vermeiden
Jeder Hinterschnitt erzwingt Mechanik im Werkzeug. Oft lässt er sich durch eine andere Trennebene auflösen.
Anspritzpunkt früh festlegen
Er bestimmt Fließweg, Bindenähte und Optik. Wir stimmen ihn vor dem Werkzeugbau mit Ihnen ab.
Kritische Maße markieren
Markieren Sie in der Zeichnung, worauf es ankommt. Dann legen wir Werkzeug und Prozess gezielt darauf aus.
Sicherungsgehäuse für den Bugatti Veyron
aus dem Aluwerkzeug
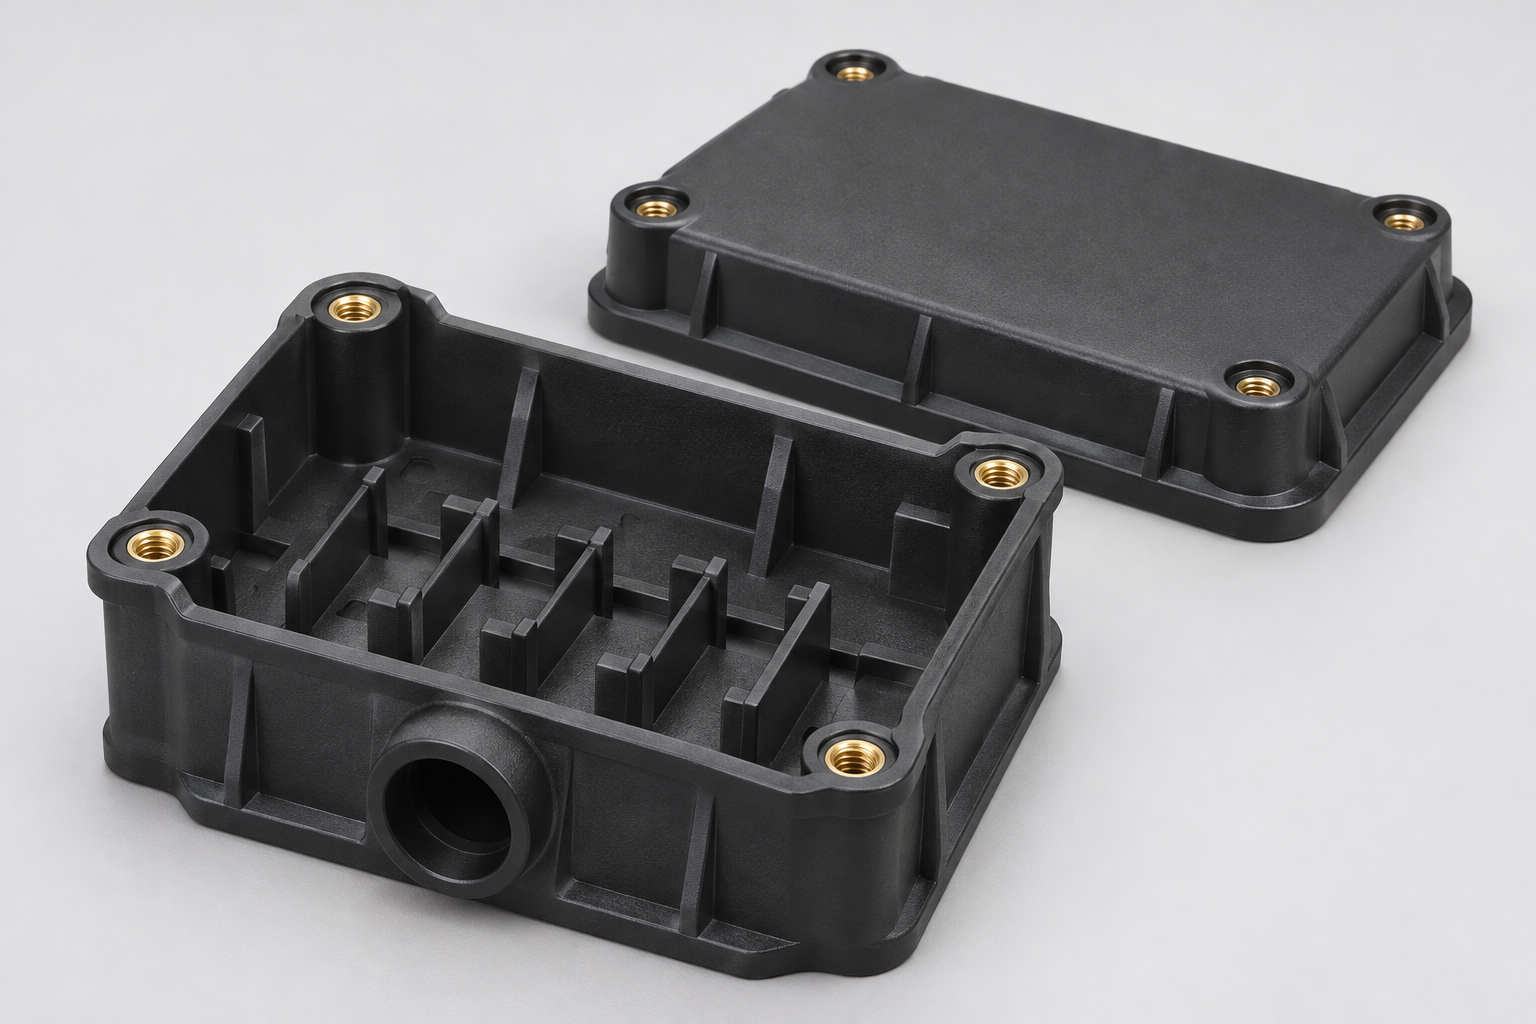
Spritzguss mit Einlegern · Sicherungsgehäuse
Problem
Für den Bugatti Veyron wurde ein Sicherungsgehäuse mit Einlegern und Kabeldurchführung gebraucht. Die gesamte Baureihe umfasste nur 450 Fahrzeuge, das Gehäuse musste trotzdem alle Anforderungen an ein Serienbauteil erfüllen. Ein klassisches Serienwerkzeug hätte sich für rund 300 Gehäuse nicht gerechnet.
Lösung
Wir haben ein Spritzgusswerkzeug aus Aluminium gefräst und die Gehäuse mit Einlegern und Durchführung im geforderten Serienmaterial gefertigt. Das Werkzeug blieb bei uns eingelagert und kam später für Nachbestellungen wieder zum Einsatz.
Ergebnis
Ein Serienbauteil in Serienqualität zu Werkzeugkosten auf dem Niveau eines Prototypenwerkzeugs. Nachbestellungen liefen über dasselbe Werkzeug.
So erhalten Sie Ihr Angebot
In wenigen klaren Schritten erhalten Sie ein technisch fundiertes Angebot für Ihr Bauteil. Schnell, nachvollziehbar und so aufbereitet, dass Entwicklung und technischer Einkauf direkt weiterarbeiten können.

Anfrage stellen + CAD hochladen
Sie laden Ihre CAD-Datei hoch und ergänzen, wenn vorhanden, Angaben zu Material, Stückzahl, Oberfläche oder Termin.

Technische Prüfung
Wir prüfen Machbarkeit, geeignetes Verfahren und die wirtschaftlich sinnvolle Umsetzung Ihres Bauteils.

Angebot in 24 Stunden erhalten
Sie erhalten ein klares Angebot mit Einordnung zu Verfahren, Werkzeug, Stückkosten und voraussichtlicher Lieferzeit.
Häufige Fragen zum Spritzguss
Stückzahlen, Material, Lieferzeit und Nachweise: die Punkte, die Konstruktion und technischer Einkauf vor einer Anfrage klären wollen.
Ab welcher Stückzahl lohnt sich Spritzguss?
Bei uns ab etwa 25 Teilen. Das ist deutlich früher als üblich, weil wir mit Aluminiumwerkzeugen arbeiten und den Werkzeugbau im eigenen Haus haben. Unter 25 Teilen ist Vakuumguss meist günstiger.
Bekomme ich Teile im echten Serienmaterial?
Ja. Wir verarbeiten Serien-Thermoplaste, keine materialähnlichen Ersatzwerkstoffe. Sie können das Material auch selbst beistellen, damit es identisch zur späteren Großserie ist.
Welche Daten brauchen Sie für ein Angebot?
3D-CAD als STEP, IGES, STL oder STP, optional eine 2D-Zeichnung mit kritischen Maßen, die Zielstückzahl, den Materialwunsch oder die Anforderungen sowie Hinweise zu Farbe, Sichtflächen, Einlegern und Nacharbeit.
Wie schnell bekomme ich mein Angebot?
In der Regel innerhalb von 24 Stunden, sobald die Daten vollständig vorliegen.
Können Sie PEEK verarbeiten?
Ja. Unsere Anlage verarbeitet bis etwa 450 °C, damit sind Hochleistungs-Thermoplaste wie PEEK möglich. Werkzeug- und Prozessauslegung sind dabei entscheidend.
Sind Teillieferungen möglich?
Ja. Wir liefern auf Wunsch in Teillosen. Bitte beachten Sie, dass je Abruf Rüstkosten anfallen können.
Vom CAD zum Bauteil
Laden Sie Ihre CAD-Datei hoch und erhalten Sie innerhalb von 24 Stunden ein Angebot mit Werkzeugpreis, Stückpreis und Lieferzeit.


Webseite erstellt von famesites