
Mehrkomponenten-Spritzguss und Insert Molding: mehrere Werkstoffe in einem Bauteil
Beim Mehrkomponenten-Spritzguss entsteht ein Bauteil aus mehreren Kunststoffen in aufeinanderfolgenden Schritten. Wir spritzen zuerst meist die harte Komponente, legen sie in ein zweites Werkzeug ein und umspritzen sie dort mit der weichen. Gewindebuchsen, Magnete und Metallteile legen wir direkt ins Werkzeug ein. Bei uns sind das mehrere Fertigungsschritte, bei Ihnen kommt ein fertiges Bauteil an, ohne Verschrauben und ohne nachträglich eingelegte Dichtung.
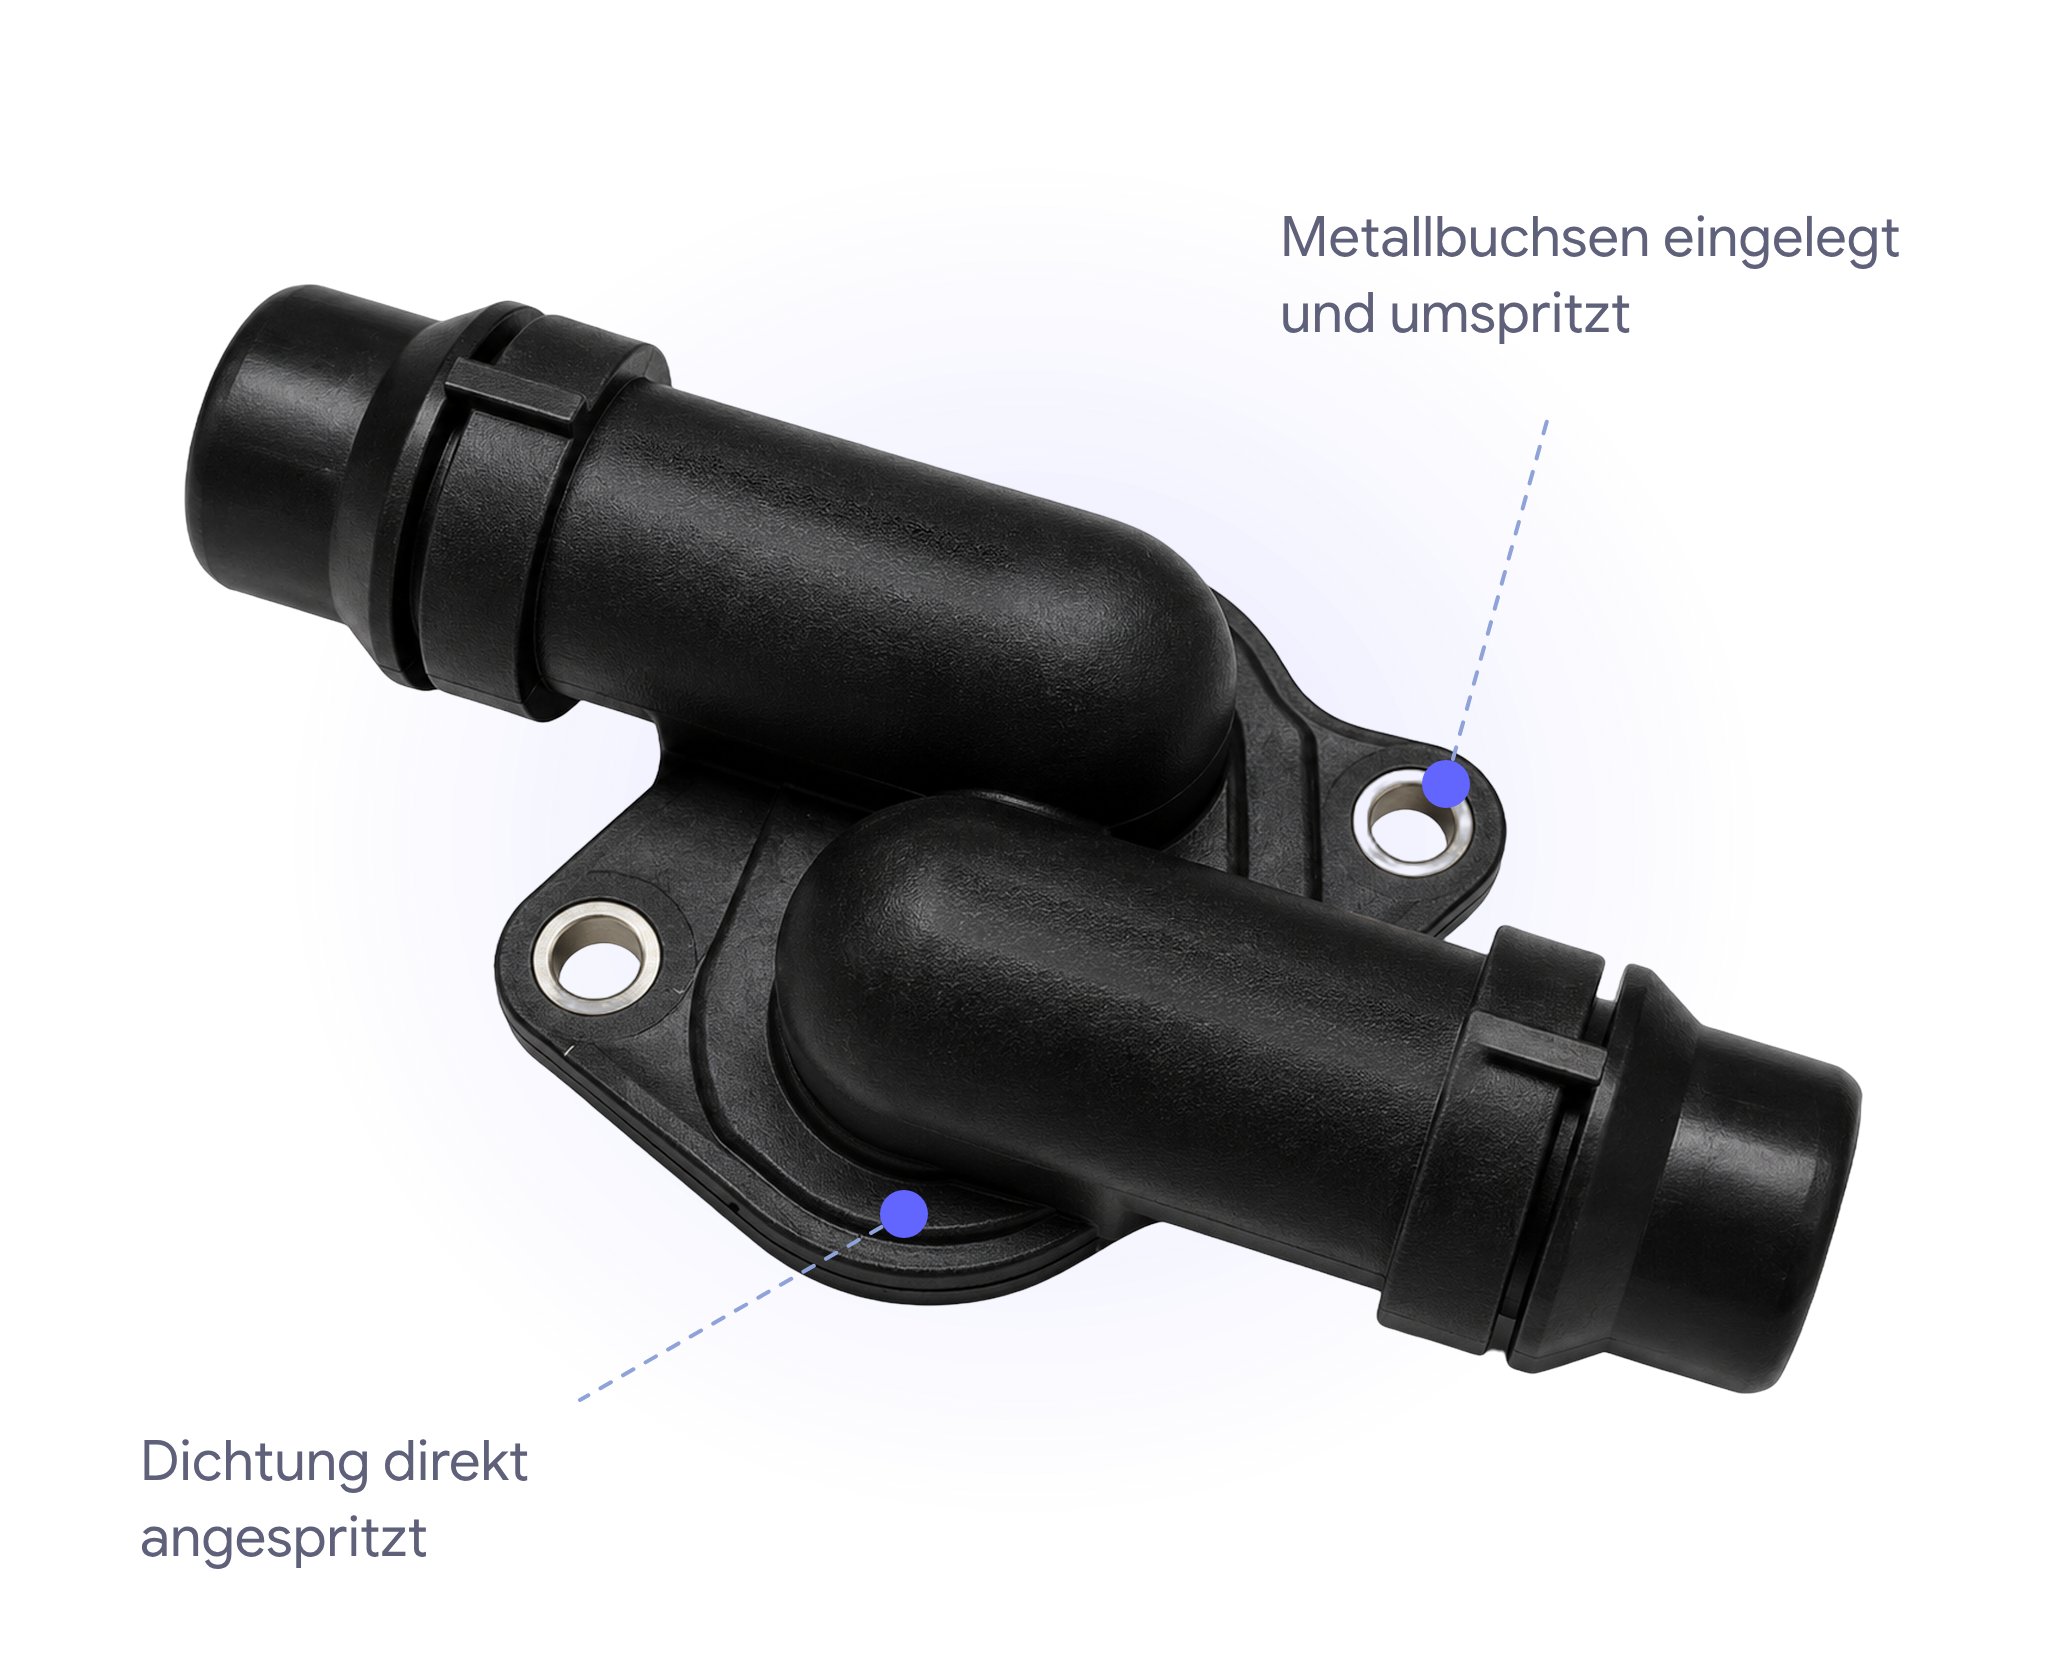
Mehrkomponenten-Spritzguss, Insert Molding, Umspritzen: was ist was?
Beim Mehrkomponenten-Spritzguss werden mehrere Kunststoffe nacheinander gespritzt, jede Komponente in einem eigenen Werkzeug. Beim Insert Molding liegt ein fertiges Teil aus Metall oder Kunststoff im Werkzeug und wird umspritzt. Umspritzen ist der Oberbegriff für beides.
| Verfahren | Was passiert | Typische Anwendung |
|---|---|---|
| Mehrkomponenten-Spritzguss | Die erste Komponente wird gespritzt, als Einleger in ein zweites Werkzeug gelegt und mit dem nächsten Kunststoff umspritzt. Die Verbindung ist stoffschlüssig oder formschlüssig. | Griff mit weicher Zone, Gehäuse mit integrierter Dichtung, Zweifarbteile |
| Insert Molding | Ein Einleger wird vor dem Schuss im Werkzeug positioniert und vom Kunststoff umschlossen | Gewindebuchsen, Magnete, Kontakte, Achsen, Metallversteifungen |
| Umspritzen | Oberbegriff: ein vorhandenes Bauteil bekommt eine Kunststoffschicht | Kabeldurchführungen, Schutzhüllen, Verbundteile |
| 3K und mehr | Für jede weitere Komponente kommt ein Werkzeug dazu, zum Beispiel für Dichtung, Farbe oder Funktion | Klimatülle aus Hartkomponente, TPE und Schaum |
Alle Kombinationen sind möglich. So erhalten Sie ein komplexes Bauteil aus verschiedenen Kunststoffen mit verschiedenen Einlegern.
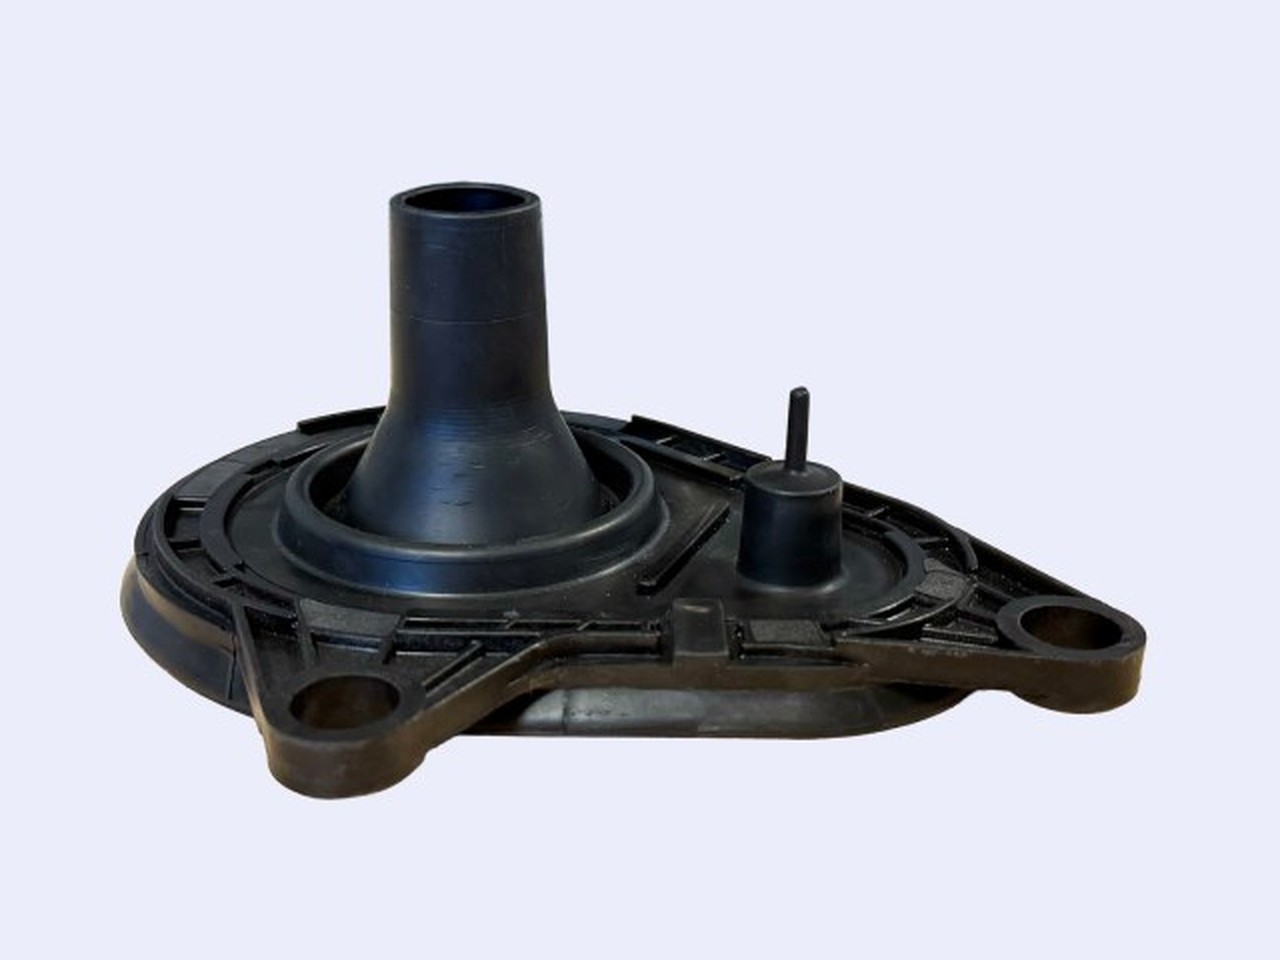
Klimatülle mit angespritzter Dichtung aus Schaum
Ein Bauteil aus drei Werkstoffen: Rahmen, Weichkomponente und Dichtung aus Schaum. Jede Komponente kommt aus einem eigenen gefrästen Aluminiumwerkzeug, die vorherige wird jeweils als Einleger umspritzt.
| Bauteil | Klimatülle |
| Verfahren | 3K-Spritzguss mit Schaumkomponente |
| Rahmen | PA6 GF30 |
| Weichkomponente | TPE, 60 Shore A |
| Schaumkomponente | Allruna, 18 Shore A |
| Werkzeuge | drei gefräste Aluminiumwerkzeuge |
| Stückzahl | 250 Teile je Abruf |
| Ergebnis | Dichtung ohne Montageschritt |
Was Sie damit einsparen
Arbeitsschritte entfallen
Buchsen werden nicht mehr eingepresst, Dichtungen nicht mehr eingelegt. Das Bauteil kommt fertig aus dem Werkzeug.
Weniger Fehlerquellen
Was im Werkzeug positioniert wird, sitzt reproduzierbar. Vergessene oder schiefe Einleger fallen als Fehlerbild weg.
Dicht und fest verbunden
Die Weichkomponente verbindet sich direkt mit dem Trägermaterial. Das ist dichter als eine nachträglich eingelegte Dichtung.
Griffzonen ohne Zusatzteil
Weiche Flächen für Griffe und Bedienelemente entstehen im selben Werkzeug, ohne Kleben oder Clipsen.
Zweifarbig ohne Lack
Zwei Farben in einem Bauteil, farbecht und kratzfest, ohne Lackierschritt und ohne Abkleben.
Rechnung über das ganze Teil
Das Werkzeug ist aufwendiger, die Montage entfällt. Ab wenigen hundert Teilen ist das meist der günstigere Weg.
Was wir mit mehreren Komponenten und Einlegern schon gefertigt haben
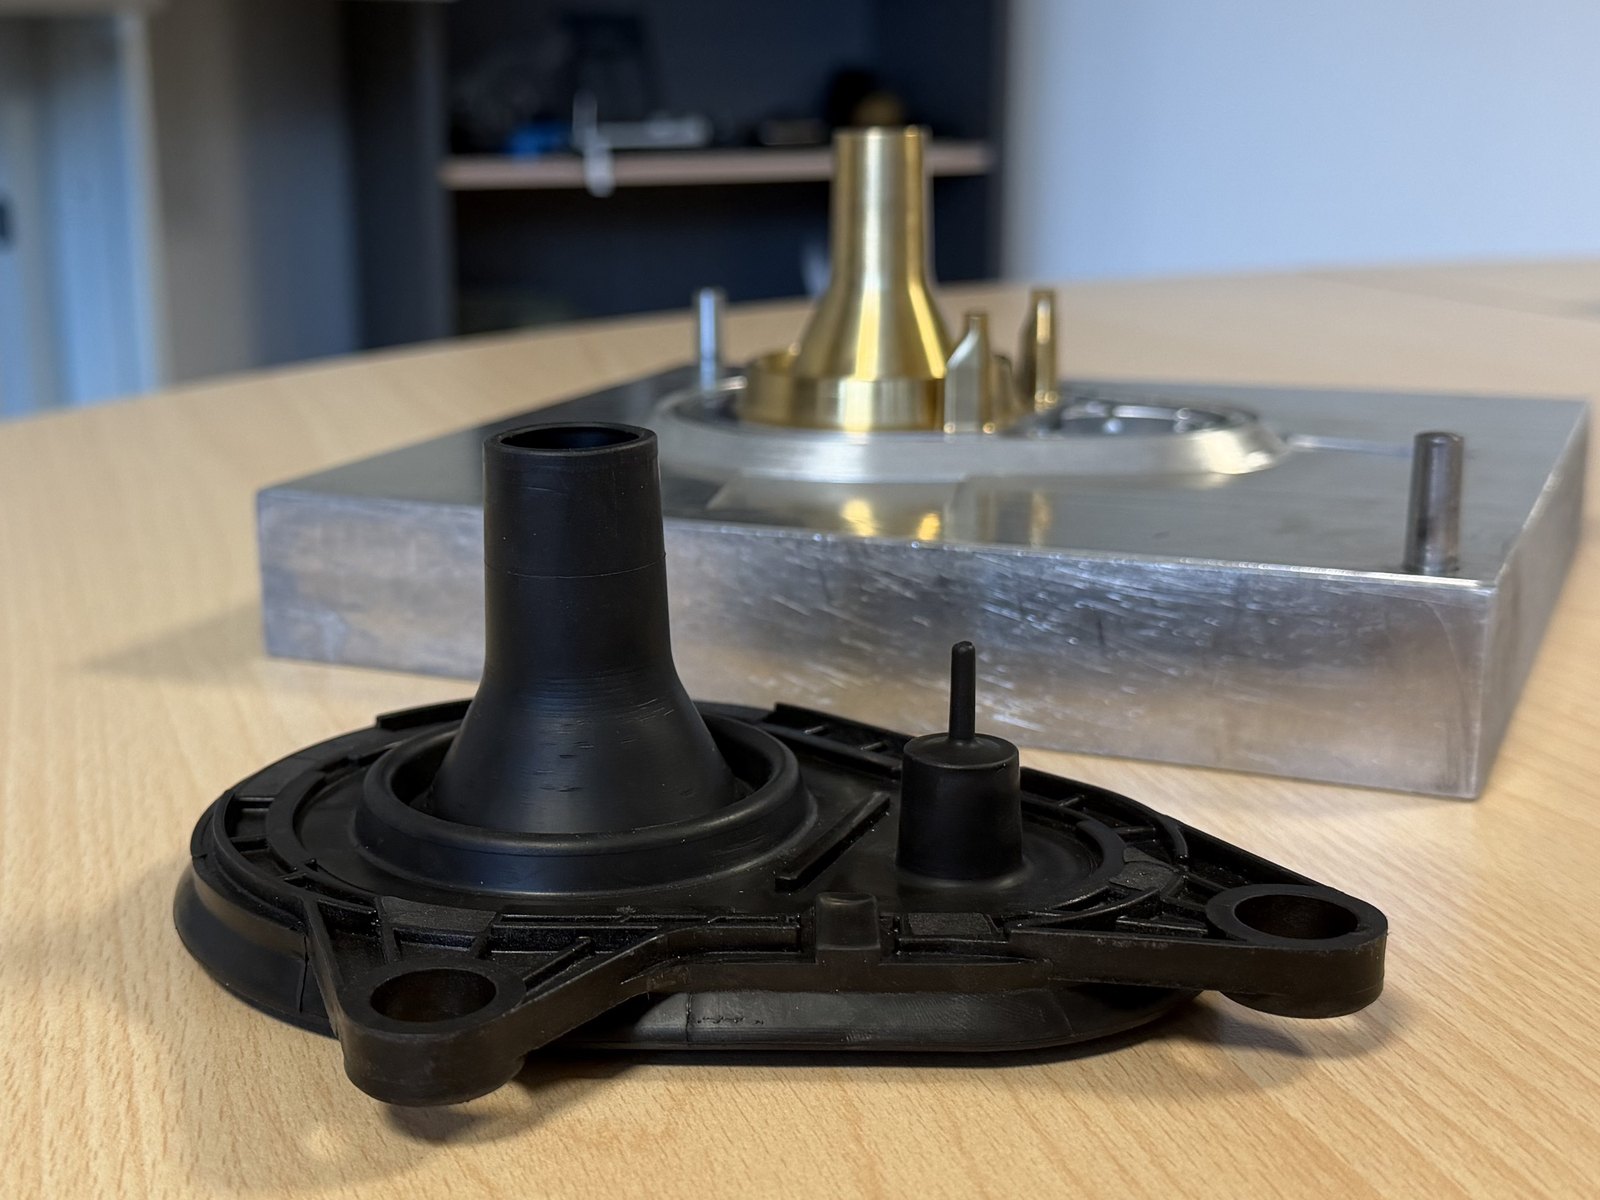
Klimatülle
PA6 GF30, TPE 60 Shore A, Schaum 18 Shore A
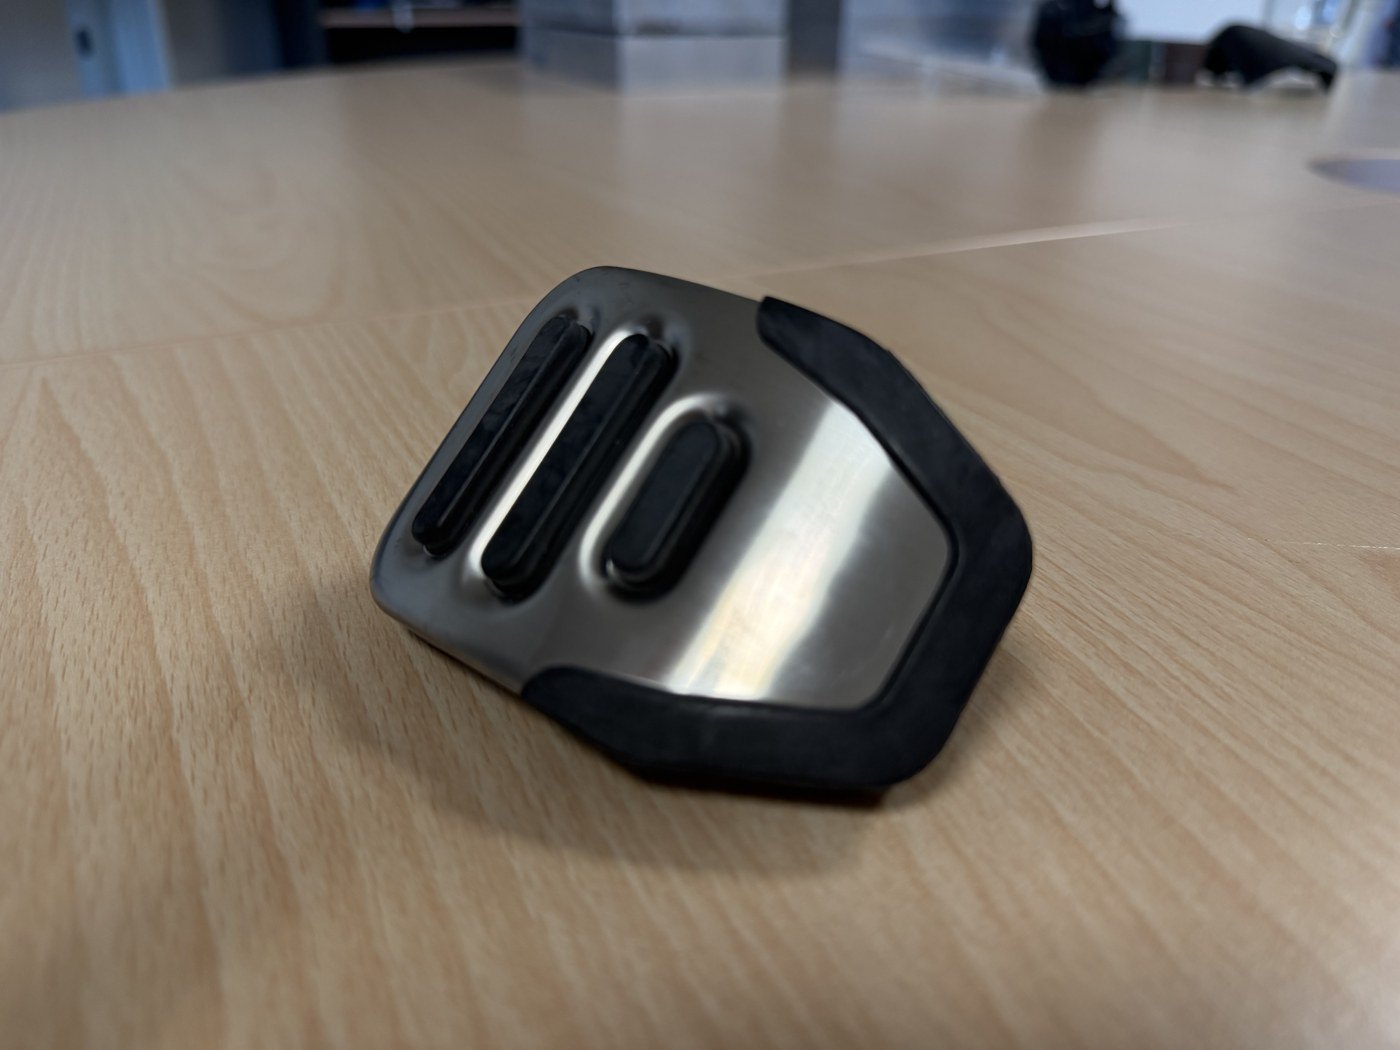
Bremspedal mit Einleger
Einleger umspritzt mit TPE, 70 Shore A
Was im Werkzeug zusammenpassen muss
Nicht jedes Materialpaar haftet aneinander. Vor dem Werkzeugbau klären wir zwei Fragen: Haften die Komponenten chemisch, oder brauchen wir eine mechanische Verankerung?
- Stoffschlüssig. Verträgliche Paarungen verbinden sich beim Spritzen direkt, zum Beispiel ein TPE auf einem geeigneten Träger.
- Formschlüssig. Passen die Materialien chemisch nicht, hält die Weichkomponente über Hinterschnitte, Durchbrüche und Nuten.
- Einleger. Metallteile brauchen Rändel, Nuten oder Bohrungen, damit sie im Kunststoff sitzen und sich nicht mitdrehen.
- Temperatur. Der Einleger muss die Schmelzetemperatur aushalten, bei empfindlichen Teilen wird vorgewärmt.
Materialpaarungen
| Träger | Weichkomponente | Haftung |
|---|---|---|
| PP | TPE-S | stoffschlüssig |
| PA6 | TPE-U | stoffschlüssig |
| ABS, PC | TPE-U | stoffschlüssig |
| POM | TPE | formschlüssig nötig |
Was ein Mehrkomponenten-Projekt kostet
Die Logik bleibt dieselbe wie im einfachen Spritzguss: Werkzeug und Stückpreis stehen getrennt im Angebot. Der Unterschied liegt im Werkzeug und in der Taktzeit.
| Position | Richtwert |
|---|---|
| Werkzeuge für Mehrkomponenten Je Komponente ein eigenes Werkzeug. Komplexe Geometrien machen die Werkzeuge aufwendiger. | ab ca. 1.700 € für 2K |
| Werkzeug für Insert Molding Wie ein Standardwerkzeug, zusätzlich Aufnahmen für die Einleger | ab ca. 850 € |
| Einleger Beistellung durch Sie oder Beschaffung durch uns | nach Teil |
| Zweite Komponente TPE und Sonderwerkstoffe liegen über Standard-Thermoplasten | nach Material |
Wann sich der Mehraufwand rechnet
Teure Montage
Je teurer die Montage, desto schneller rechnet sich das aufwendigere Werkzeug.
Kritische Dichtheit
Je kritischer die Dichtheit, desto eher lohnt die angespritzte statt der eingelegten Dichtung.
Hohe Stückzahl
Je höher die Stückzahl, desto stärker wirkt der eingesparte Montageschritt je Teil.
Konstruktionstipps für Mehrkomponenten und Einleger
Verankerung einplanen
Hinterschnitte, Durchbrüche oder Nuten geben der Weichkomponente Halt, auch wenn die Materialien chemisch nicht haften.
Einleger sicher positionieren
Jeder Einleger braucht eine definierte Aufnahme im Werkzeug. Sonst verschiebt ihn der Schmelzedruck.
Wandstärke um den Einleger
Rund um Metallteile gleichmäßig Material vorsehen, sonst entstehen Einfallstellen und Spannungsrisse.
Trennebene früh festlegen
Bei mehreren Komponenten bestimmt die Trennebene, welche Fläche weich wird. Das lässt sich später kaum noch ändern.
Toleranz der Einleger prüfen
Zukaufteile streuen. Diese Streuung addiert sich zur Bauteiltoleranz und gehört in die Zeichnung.
Demontage mitdenken
Verbundteile lassen sich schwer trennen. Wo Recycling oder Reparatur gefordert ist, früh darüber sprechen.
Erst die Haftung prüfen.
Dann drei Materialien zu einem Bauteil verbinden.
3K-Spritzguss · PA6 GF30, TPE und Schaum
Problem
Für eine Neuentwicklung benötigte der Kunde Funktionsmuster: Eignet sich Schaum als Dichtungsmaterial und haftet er ausreichend auf TPE? Diese Fragen sollten geklärt werden, bevor in das aufwendige Werkzeug für die Hartkomponente aus PA6 GF30 investiert wurde.
Lösung
StemoTec setzte die Entwicklung schrittweise mit drei separaten Werkzeugen um. Zunächst wurde das TPE-Teil gespritzt und anschließend als Einleger in einem weiteren Werkzeug mit Schaum verbunden. So ließen sich Haftung und Funktion unter verschiedenen Bedingungen testen. Erst nach erfolgreicher Erprobung wurde das dritte, aufwendigere Werkzeug für die Hartkomponente aus PA6 GF30 gefertigt. Anschließend entstand das vollständige Bauteil: zuerst PA6 GF30 spritzen, anschließend mit TPE umspritzen und abschließend die Schaumkomponente anspritzen.
Ergebnis
Ein reproduzierbar herstellbares 3K-Funktionsteil mit validierter Haftung zwischen TPE und Schaum, mit integrierter Dichtung und ohne anschließende Montage. Die Muster ermöglichten weitere Anwendungstests, unter anderem zur Geräuschdämmung.
So erhalten Sie Ihr Angebot
In wenigen klaren Schritten erhalten Sie ein technisch fundiertes Angebot für Ihr Bauteil. Schnell, nachvollziehbar und so aufbereitet, dass Entwicklung und technischer Einkauf direkt weiterarbeiten können.

Anfrage stellen + CAD hochladen
Sie laden Ihre CAD-Datei hoch und ergänzen, wenn vorhanden, Angaben zu Material, Stückzahl, Oberfläche oder Termin.

Technische Prüfung
Wir prüfen Machbarkeit, geeignetes Verfahren und die wirtschaftlich sinnvolle Umsetzung Ihres Bauteils.

Angebot in 24 Stunden erhalten
Sie erhalten ein klares Angebot mit Einordnung zu Verfahren, Werkzeug, Stückkosten und voraussichtlicher Lieferzeit.
Häufige Fragen zu Mehrkomponenten und Insert Molding
Die Fragen, die vor einem Mehrkomponenten-Projekt am häufigsten kommen.
Ab welcher Stückzahl lohnt sich Mehrkomponenten-Spritzguss?
Technisch ab derselben Stückzahl wie einfacher Spritzguss, also etwa 25 Teilen. Wirtschaftlich entscheidet der Vergleich: Je mehr Montageschritte entfallen, desto früher trägt das aufwendigere Werkzeug.
Welche Materialien lassen sich kombinieren?
Üblich sind PP mit TPE-S, PA6 oder ABS mit TPE-U. Passen die Materialien chemisch nicht, lösen wir die Verbindung formschlüssig über Hinterschnitte.
Kann ich die Einleger beistellen?
Ja. Sagen Sie bei der Anfrage, ob Sie die Einleger stellen oder wir sie beschaffen. Wir brauchen dann Datenblatt und Toleranzen der Einleger.
Sind auch drei Komponenten möglich?
Ja. Die meisten unserer Mehrkomponenten-Bauteile haben drei Komponenten, und wir sind darauf nicht begrenzt. Für jede weitere Komponente kommt ein Werkzeug dazu, deshalb lohnt sich mehr nicht in jedem Fall wirtschaftlich.
Wie dicht ist eine angespritzte Dichtung?
Deutlich dichter als eine eingelegte, weil die Weichkomponente direkt am Träger anliegt und keine Montagetoleranz dazukommt. Den konkreten Nachweis legen wir im Bemusterungsplan fest.
Bekomme ich auch hier ein Messprotokoll?
Ja. Messprotokoll und EMPB gibt es wie bei jedem anderen Auftrag, auf Wunsch inklusive Prüfung der Einlegerposition.
Aus mehreren Teilen ein Bauteil machen
Schicken Sie uns das Bauteil mit der heutigen Montagefolge. Wir prüfen, was sich ins Werkzeug verlagern lässt, und rechnen beide Varianten gegeneinander.


Webseite erstellt von famesites